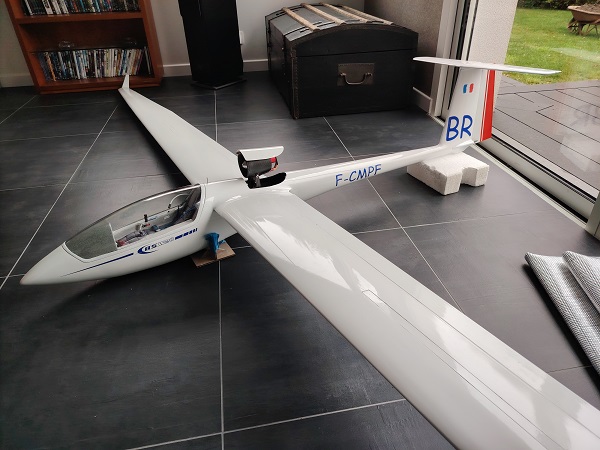
Réalisation du moule et du fuselage d’un planeur – ASW20 4.2m
1- REALISATION DU MASTER :
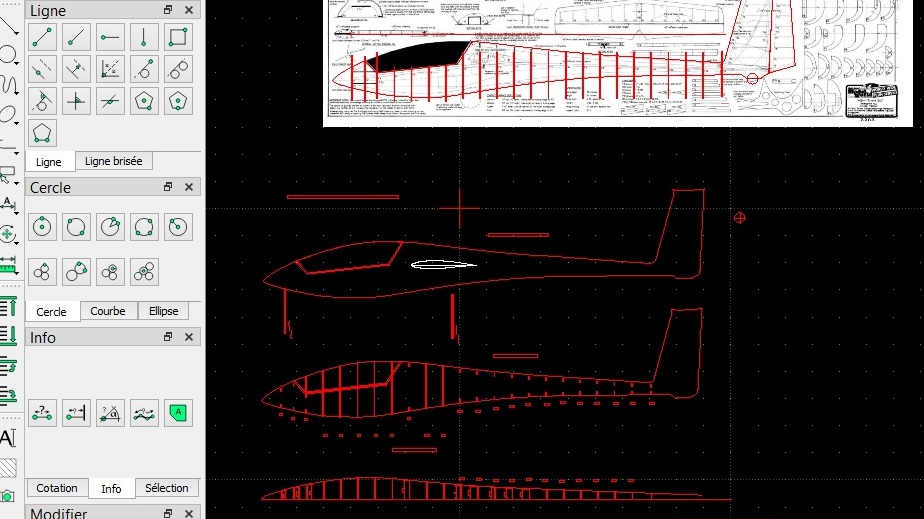
Dessin sur ordinateur
Utilisation du logiciel gratuit Librecad pour retracer les contours et les couples à partir de l’image d’un plan déniché sur le net
Enregistrement des éléments en Gcode pour la machine laser d’André et c’est parti pour la découpe !
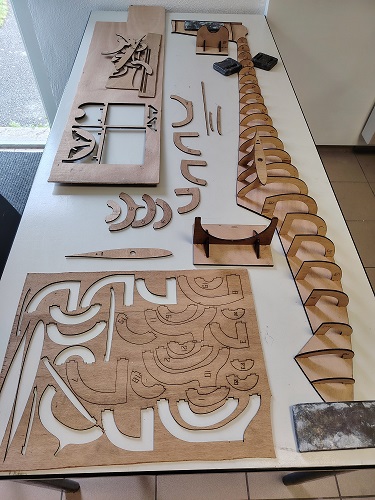
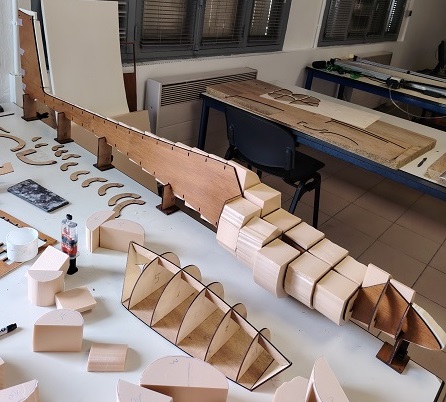
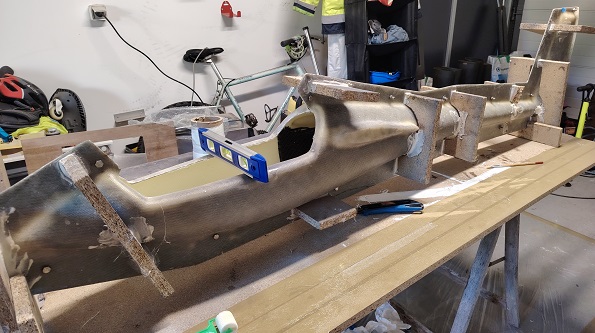
Assemblage du master
Assemblage bien à plat en intercalant de l’extrudé entre les couples
On redresse la demi-forme dorénavant bien rigide sur des bers, et on fait l’autre côté. On n’oublie pas la structure de la verrière (pour réaliser le moule de thermoformage), ce qui garantira des lignes parfaites.
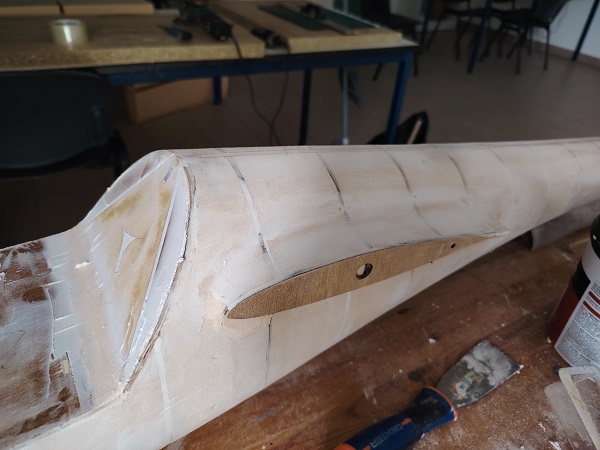
Enduit avant fibrage
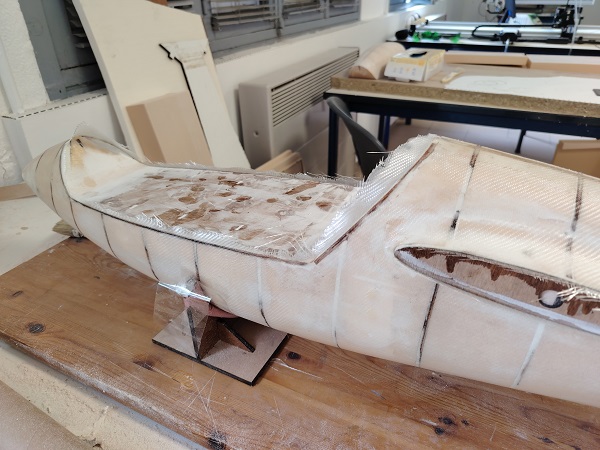
Stratification
Mettre au moins 300g/m2 de FDV. Même en enduisant / ponçant parfaitement, la position des couples réapparait à cause de la différence entre ctp et extrudé. Ce n’était pas visible sur mon master mais les marques sont apparues dans le moule par la suite. La prochaine fois, je creuserai à la Dremel à chaque couple, avant enduit, pour que la stratification s’appuie sur une surface homogène et je mettrai 2 couches de 160g/m2 au lieu d’une. L’épaisseur de tissus doit bien sûr être prise en compte lors du dessin sur ordinateur et la découpe. (compter une épaisseur de 1/10mm par 100g/m2)
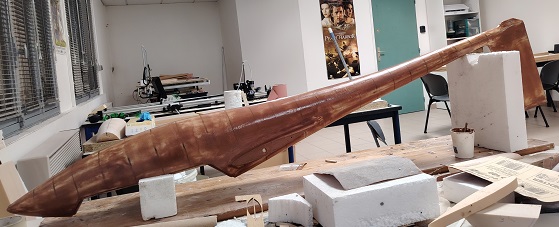
Enduit sur fibre (epoxy chargée avec ce que vous avez, micro billes…)
Rajout des détails importants (ctp collé et enduit pour emboitement verrière, bossages pour passage cable A/R dérive)
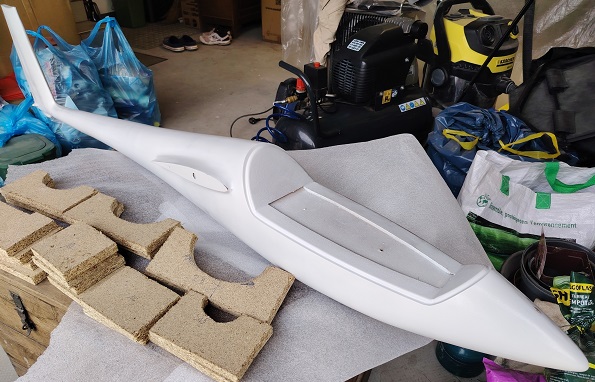
Finition parfaite et rapide du master, faite avec de l’enduit et de la peinture auto en bombe.
ERREUR ! même bien cirée, cette finition a généré un transfert chimique avec l’époxy lors de la réalisation du moule autour. Le master a été détruit au démoulage à cause d’attachements importants. Heureusement, le moule tout en époxy a été utilisable.
CE QU’IL FAUT FAIRE : terminer la finition du master avec de l’époxy chargée + glaçage résine ou gelcoat. C’est plus long mais il n’y aura plus d’incompatibilité. Une finition miroir est nécessaire mais la couleur blanche ne sert à rien
2 – REALISATION DU MOULE (2 demi-moules)
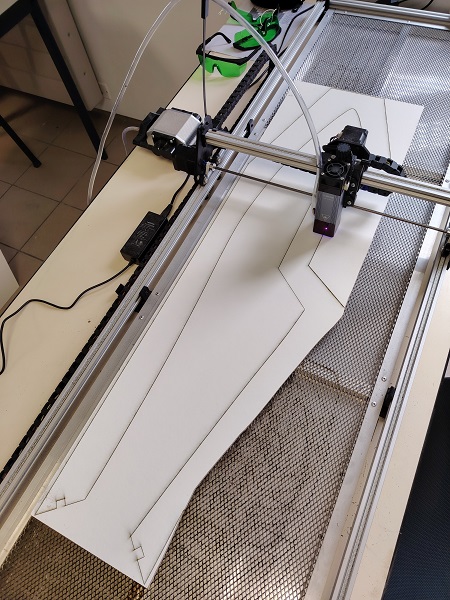
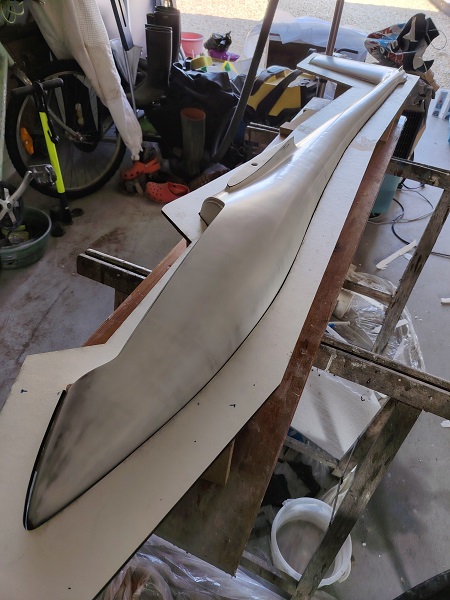
Découpe du profil extérieur pour réaliser le plan de joint (mélaminé de 8mm, il sera jeté après)
Positionnement et calage du master dans la forme (avec des cales par dessous). Surface du mélaminé = plan de joint. L’ensemble ne doit pas bouger
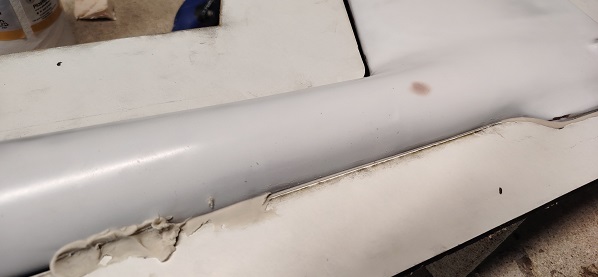
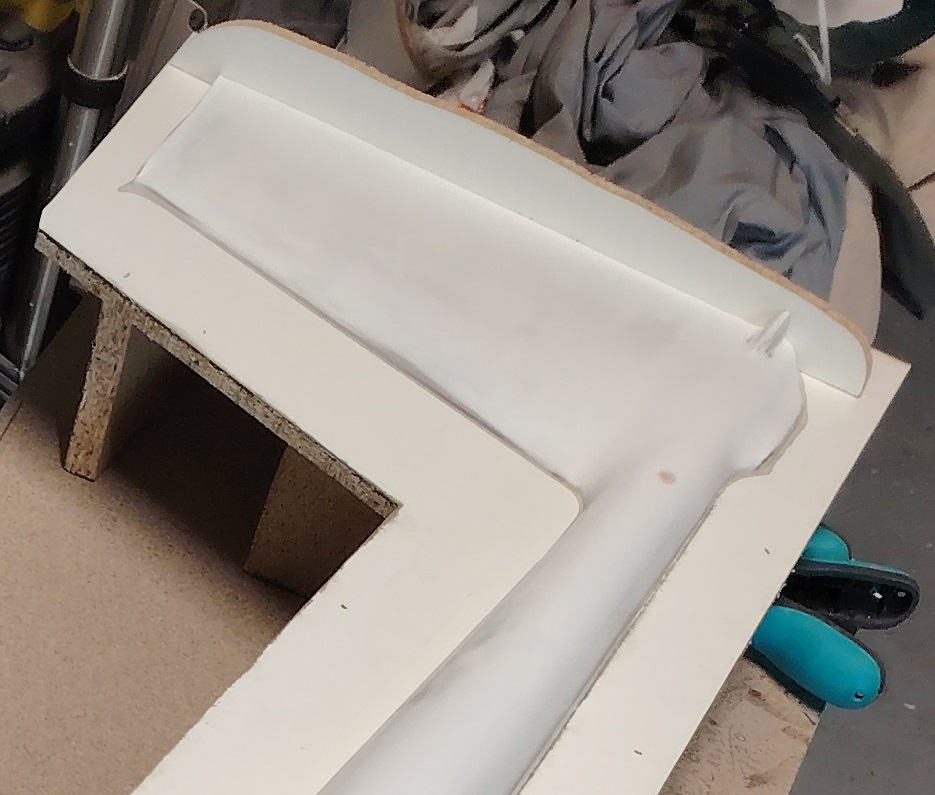
Remplissage de l’espace avec de la plastiline (achetée dans votre magasin de fibre/résine préféré)
C’est comme de la pate à modelée qu’on réchauffe dans la main, on lisse avec une spatule/couteau . Ce travail est délicat et important, il génèrera l’arête de chaque demi-moule.
L’arrière de la dérive est fermé par une petite plaque de mélaminé perpendiculaire
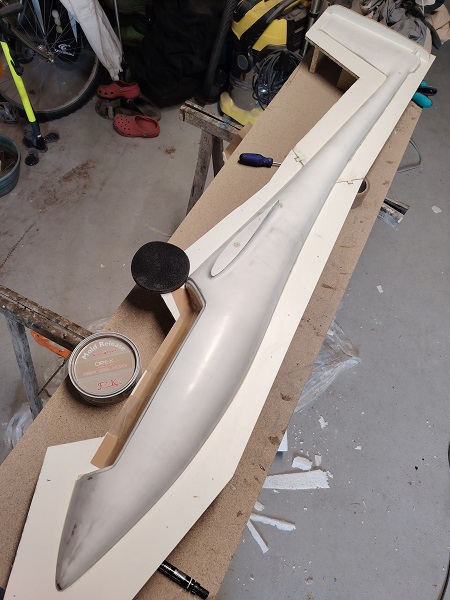
Apliquer plusieurs couches de cire sur le master/plastiline/mélaminé, le master doit briller.
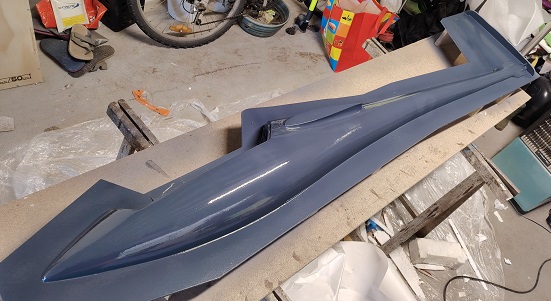
Gel coat epoxy (ici au pistolet, mais on peut le faire au pinceau. C’est préférable de le colorer, pour voir ce qu’on fait quand on stratifiera le fuselage plus tard
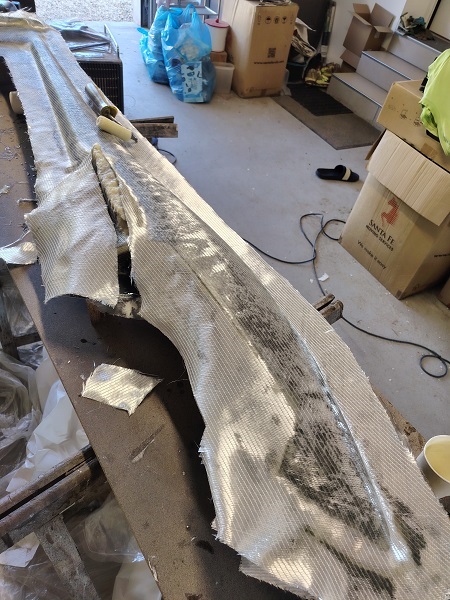
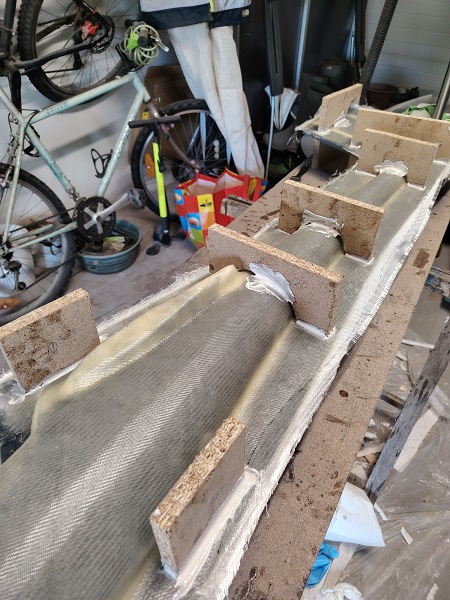
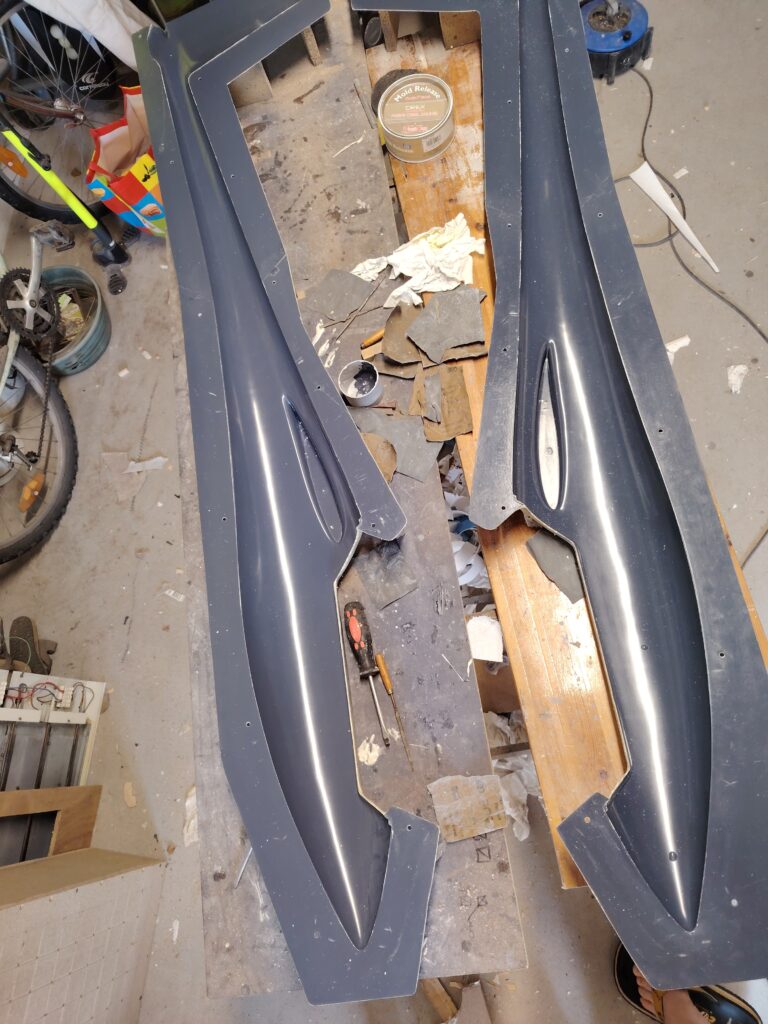
Stratification des moules :
- résine chargée dans les arrêtes et recoins que les tissus ne pourront pas épouser, une couche de taffetas 80g/m2, au moins 3 ou 4 couches de gros tissus biaxial 450g/m2 (le moule doit être rigide, environ 2mm d’épaisseur)
- Positionnement des cales d’une épaisseur constante pour rendre le demi-moule stable quand on le retournera
- Une fois sec, on retourne l’ensemble sur ses cales, on enlève (démoulage) l’entourage en mélaminé et on nettoie le plan de joint (restes de plastiline)
- Cirage du deuxième côté du master et des bords du premier demi-moule.
- Cette fois, les bords de la stratification seront en contact direct avec le premier demi-moule qui aura été ciré (il n’y a plus de mélaminé)
- On répète l’opération sergé / 4 couches de 450g / cales
- On rajoute sur la dernière couches des grosses rondelles inox qui colleront à la résine et serviront de guide pour percer les vis d’assemblage. (M6 tous les 25cm tout autour)
- On laisse sécher, et on perce les 2 demi-moules à travers les rondelles (avant démoulage bien sûr !)
- On met les vis, et on fait un détourage propre des 2 demi-moules assemblés
- On sépare les deux demi-moules et on retire le master (on peut l’abîmer, il faut privilégier les moules !)
Tissus utilisés :
De manière générale, préparer le même grammage de résine que de tissus (ex:1m2 de tissus en 160g va nécessiter 160g de résine)
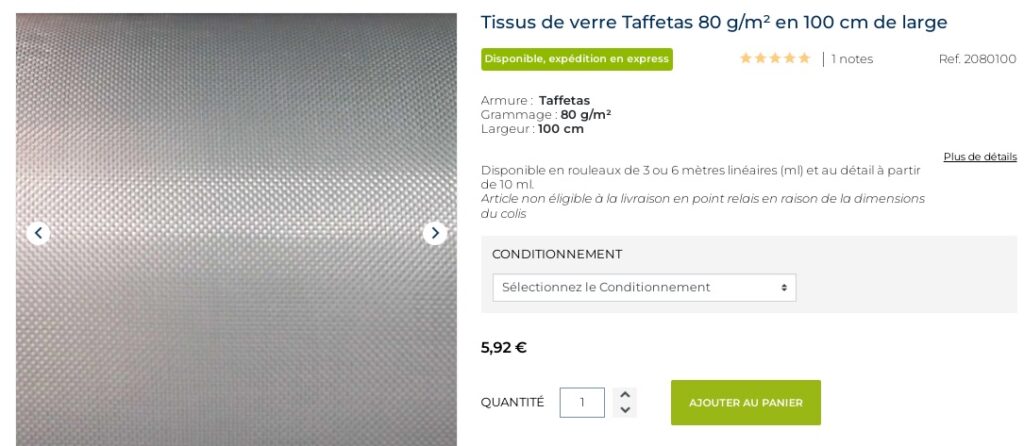
Taffetas très fin on peut même mettre du 50g/m2, c’est pour que la trame des tissus n’apparaisse pas à la surface:
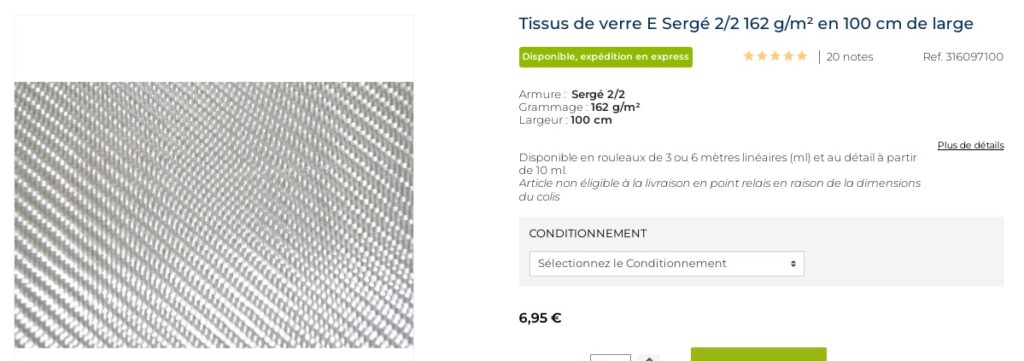
Sergé 160g/m2, très facile à drapper, se déforme très facilement, je l’utilise pour tous me carters, strat diverses:
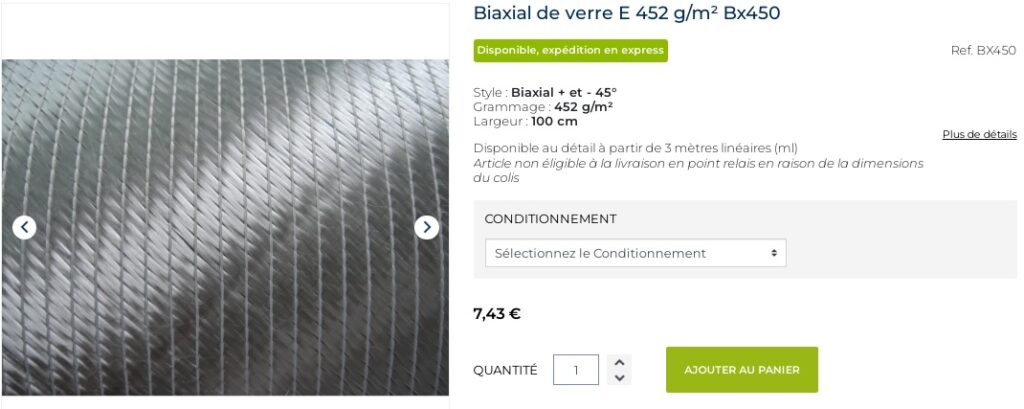
Biaxial 450g/m2, c’est pour faire de l’épaisseur, équivalent au mat de verre quand on utilise de la résine polyester. Prévoir 450g de résine au m2 !
3 – MOULAGE FUSELAGE
Une fois bien nettoyé de tout résidu de master, plastiline, etc… chaque demi-moule est ciré plusieurs fois (entre 5 et 10 !) Il faut en mettre assez, mais pas trop, et polisher avec un chiffon non tissé propre, qu’on utilise pour les vitres et la poussière. Entre chaque couche il faut faire briller, mais il ne faut pas non plus enlever la fine couche qui vient de sécher ! c’est tout un art… Ne pas oublier les coins délicats et difficiles d’accès (karmans)
Stratification demi fuselage :
J’ai mis du gelcoat blanc au pistolet, mais c’est lourd et au final j’ai refait une finition (enduit + peinture) pour que le fuselage soit parfait. Les prochains fuselages seront brut de résine/tissus, finition peinture une fois le fuselage assemblé.
Etape 1 : faire des congés de résine chargée au doigt dans les arrêtes (Karman, ouïes A/R cables, même le bout du nez,…) Le tissus n’ira jamais dans les coins.
Etape 2 : drapage général 1x80g partout, 2x160g partout, 1x 160g du nez au bord de fuite. On rajoute des renforts suivant besoin (trappe train rentrant, trappe hélice pylone,…). J’ai personnellement rajouté des chutes de carbone (160g/m2 ?) au niveau d’une cloison qui supporte la turbine, et une autre au pied de dérive. Ces chutes sont intercalées entre 2 couches de sergé pour que ça soit propre.
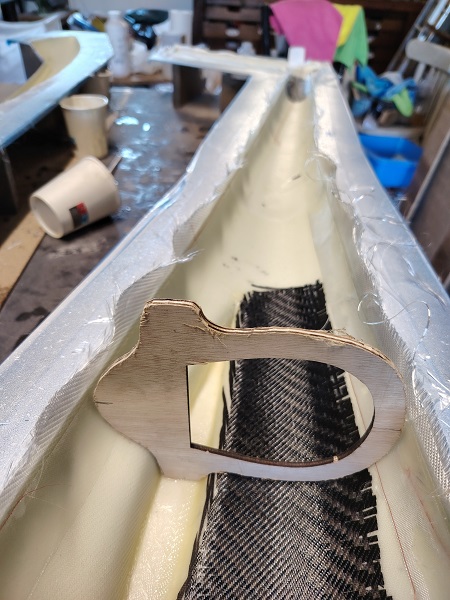
Attendre que la résine « prenne » (quelques heures avec l’époxy, elle ne doit plus coller) et araser avec un cutter (de l’intérieur vers l’extérieur, ne pas décoller la strat du moule). Si on attend le lendemain, c’est trop dur et on abime le moule en le faisant.
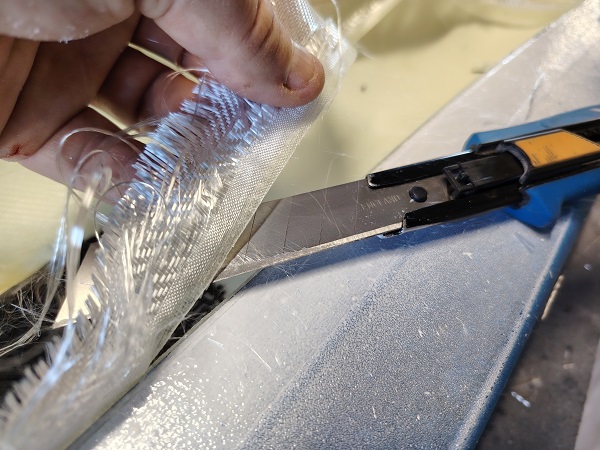
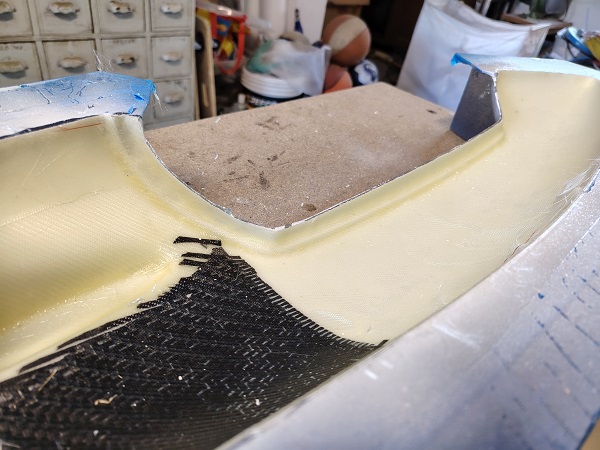
Assemblage avec une bande de FDV de 20 à 30mm :
Poncer brièvement le plan de joint sur 15mm sur chaque demi-moule. (pour que la bande de jonction accroche bien)
La bande de tissus de verre est une « tresse plate » Ne pas prendre une bande d’UniDirectionel, on veut des fibres en travers.
J’avais de la bande 30° en 50mm, je l’ai coupée en deux
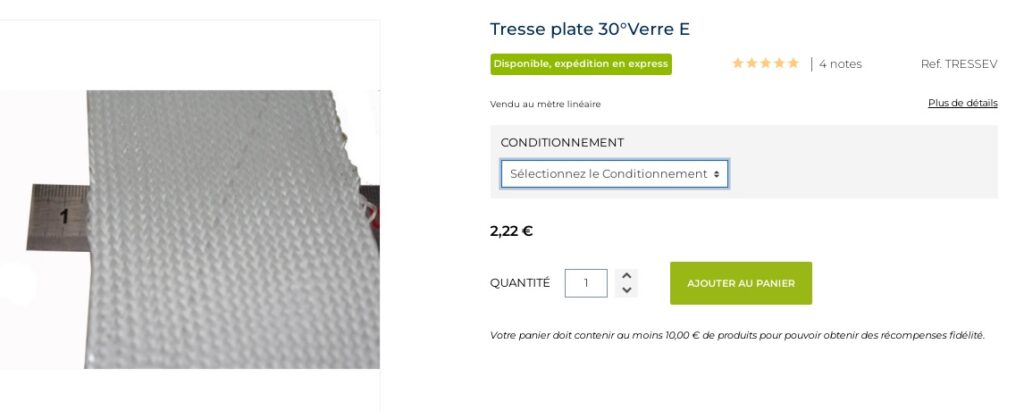
Les tronçons de bande pourront être mis après l’assemblage par tous les accès (ouverture cockpit et ouverture dérive) par contre il est très difficile d’enfiler la bande dessus et dessous dans l’étroite queue en arrière du bord de fuite.
Il faut imbiber ces 2 bandes sur le plan de travail, les positionner sur 1 demi-moule avant de refermer les deux moules en faisant attention de ne pas les décoller/coincer dans le plan de joint. Mettre les vis et le moule en position de travail et finir l’application.
J’ai utilisé un pinceau scotché sur une longue baguette pour tapoter les bandes en passant par le cockpit et l’arrière de la dérive
Pour un plan de joint plus propre, j’ai mis un peu de résine chargée sur la tranche d’un demi fuselage avant de refermer et avant de poser la bande.
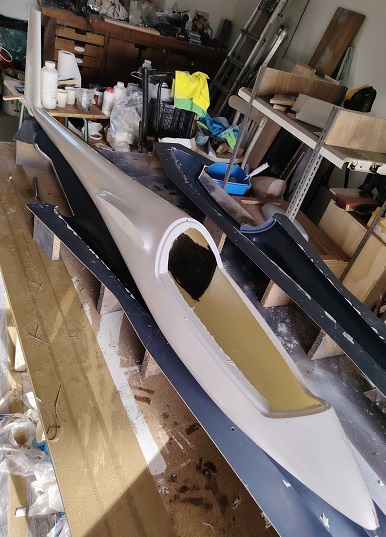
ET VOILA !
Comme écrit plus haut il y avait des marques visibles de couples du master. j’ai donc décidé de reponçer le gel coat et de refaire une finition enduit + peinture. En faisant un master plus homogène à la dilatation (creuser au niveau des couples et fibre plus épaisse) ça doit être parfait.
Bruno GUEGUEN
Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.